Von der Wärmetechnik bis zu den Karosserien von Bergbau-Lkw: Warum wir Schweißrisse durch Spannungskontrolle lösen
Wenn die Karosserie eines schweren Bergbau-Muldenkippers versagt, beginnt der Riss selten in der Mitte einer Stahlplatte. Es beginnt an der Schweißnaht – genauer gesagt in der Wärmeeinflusszone.
Das ist kein Bergbauproblem. Das ist ein metallurgisches Problem.
Und es ist das Problem, das wir seit über einem Jahrzehnt lösen – nicht im Bergbau, sondern in Bleioxid-Produktionslinien, wo Hochtemperaturbelastungen und Veränderungen der Kristallstruktur zur täglichen technischen Realität gehören.
Die übersehene Grundursache
Die meisten strukturellen Schäden an den Karosserien von Bergbau-Lkw sind auf Überlastung oder unebene Transportstraßen zurückzuführen. Doch unsere Analyse der Feldausfälle erzählt eine andere Geschichte:Der Riss beginnt an der WEZ und nicht am Punkt der höchsten mechanischen Belastung.
Dies ist keine Vermutung. Es ist das Ergebnis jahrelanger Arbeit im Bereich der Wärmetechnik – der Entwicklung von Geräten, die Tag für Tag hohen Temperaturbelastungszyklen standhalten.
Wir haben nicht als Hersteller von Bergbauausrüstung begonnen. Aber wir wissen, was mit Stahl unter Hitze und Belastung passiert. Und dieses Verständnis bestimmt nun, wie wir bauenAufbauten für schwere Bergbau-Muldenkipper.
Eine Produktlinie: LKW-Aufbauten der 50–100-Tonnen-Klasse
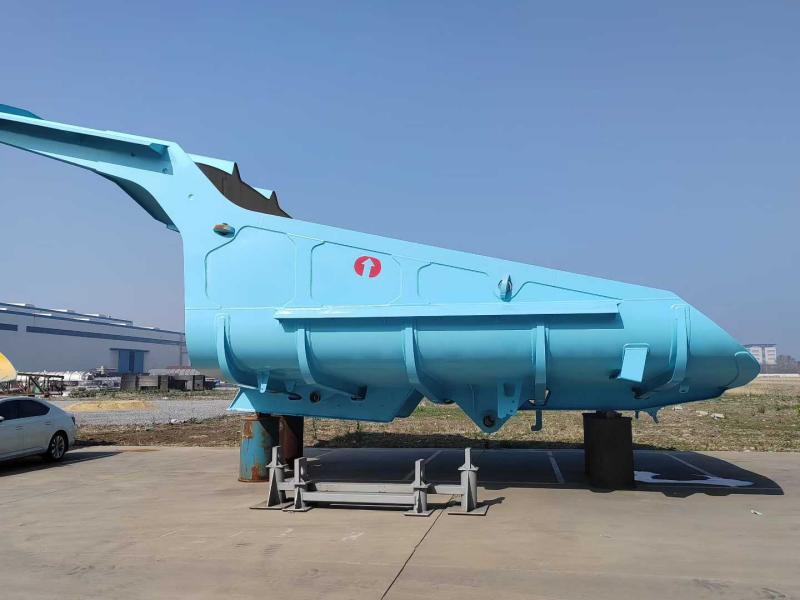
Derzeit fertigen wir schwere Muldenkipper-Aufbauten für den Bergbau50- bis 100-Tonnen-Muldenkipper mit mechanischem Antriebund deckt wichtige Fahrgestellplattformen ab, darunter Caterpillar, Komatsu, BelAZ und XCMG.
Wichtige Spezifikationen:
- Bodenplatte: 16–20 mm NM450 + 10 mm Verschleißschutz
- Seitenplatte: 10–12 mm NM400
- Gehäuftes Fassungsvermögen (SAE 2:1): 35–45 Kubikmeter
- Ladehöhe: optimiert für 5–6 m Hydraulikbagger-Fallhöhe
Im Gegensatz zu herkömmlichen rechteckigen Körpern mit flachem Boden verwendet unser Design eintorloses, schaufelartiges Profilmit durchgehend geschwungenem Boden.
Warum? Denn herkömmliche Flachböden bleiben erhalten3–5 Tonnen klebriges Material pro Zyklus– und das sind drei bis fünf Tonnen verlorene Nutzlast plus manuelle Reinigungsarbeiten.
Drei technische Grundlagen
1. Die kontinuierliche Neigung von 13° („Live Floor“)
Der Boden steigt kontinuierlich an13 Gradvom Kabinenschutz bis zur Heckspitze. Wenn das Hebezeug aktiviert wird, übernimmt die Schwerkraft die Arbeit – die Last zerbricht und gleitet in einer Bewegung. Kein Graben. Kein Hämmern. Kein Rücktrag.
2. Bi-Grade-Materialstrategie: NM400 + NM450
Für die gesamte Karosserie verwenden wir keine einzige Stahlsorte. Das Verschleißprofil ist nicht einheitlich – die Materialspezifikation sollte es also auch nicht sein.
| Zone | Grad | Härte (HB) | Streckgrenze | Funktion |
|---|---|---|---|---|
| Boden und untere Seitenwände (hoher Verschleiß) | NM450 | 420–480 | ≥1000 MPa | Gleitabriebfestigkeit |
| Obere Seitenwände und vorderes Vordach (hohe Schlagfestigkeit) | NM400 | 360–440 | ≥900 MPa | Stoßdämpfung, Schweißstabilität |
Diese Kombination ist für den Umgang konzipiert500 kg+ FelsbrockenStürze aus großer Höhe (NM400 absorbiert Stöße), während der Boden kontinuierlichem Abrieb standhält (NM450 ist verschleißfest).
Schweißanforderungen: NM400 erfordert Vorwärmen auf 150 °C; NM450 erfordert eine strengere Parameterkontrolle.
3. Rippenskelett mit fünf Längsrippen und neun Querrippen
FEA-Simulationen zeigten, dass Spannungsbrüche typischerweise an Schweißnähten zwischen Boden und Versteifungen beginnen. Unsere Antwort: Die Tragkonstruktion in den Rohbau integrieren.
Das Äußere„Fünf Längs-, neun Quer“-Gitterdesignfungiert als Fachwerk und verteilt60+ Tonnender Lastmasse über die gesamte Fahrgestellschiene. Dadurch wird das bei Konkurrenzprodukten übliche Verziehen der „Bananenschale“ verhindert.
Zusätzliche funktionale Designelemente
Frontdach bei 45°:Zwei Zwecke: Herabfallende Felsbrocken werden von der Kabine weggelenkt und die Schlagkapazität erhöht, ohne dass der Schwerpunkt angehoben wird.
Verstärkte Hinterkante:Ausgestattet mit einem doppelt dicken NM450-Verschleißstreifen. Bergbaustandorte schleppen sich häufig zurück, um Deponieflächen zu reinigen. Dieses Design verhindert eine Verformung der Hinterkante und sorgt für eine ordnungsgemäße Abdichtung, wenn eine Heckklappe ausgestattet ist.
Qualitätskontrolle + globale Lieferung
Jeder Körper erfährtMagnetpulverprüfung (MPI)vor dem Sandstrahlen und Lackieren, um unterirdische Schweißfehler zu erkennen. Eine spannungsarme Wärmebehandlung nach dem Schweißen ist Standard.
Versand:Einteilige Schweißkonstruktion. Flat-Rack-Container oder Stückgutbehälter. Zweikomponentige Epoxidgrundierung (Korrosionsschutz für Seefracht) plus Polyurethan-Decklack (UV-Beständigkeit).
Betreuung vor Ort:Wir bieten technische Beratung für Erstinstallationen.
Warum das wichtig ist
Die Bergbauindustrie gibt Millionen für Verschleißplatten und Strukturreparaturen aus. Aber der Großteil dieser Ausgaben bekämpft Symptome und nicht die Grundursachen.
Wir betrachten die Karosserie eines schweren Bergbau-Muldenkippers als ein thermisch-mechanisches System und nicht nur als einen Stahlkasten. Die gleiche technische Disziplin, die die Hitzebelastung in Bleioxidöfen kontrolliert, gilt jetzt auch für Schweißnähte unter Stoßbelastungen auf der Straße.
Das Problem ist nicht, dass Stahl verschleißt. Es ist so, dass zuerst Schweißnähte versagen. Und das ist im Grunde ein Hitzestressproblem.
Wir haben das letzte Jahrzehnt zufällig damit verbracht, zu lernen, wie wir das Problem lösen können.
Anfrage absenden
-
WhatsApp
-
E-mail
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie